Современная лакокрасочная промышленность представляет собой сложный симбиоз химической технологии, материаловедения и инженерных решений, где производство полиуретановых, эпоксидных и алкидных красок занимает одно из ключевых мест, поскольку именно эти материалы обеспечивают защиту и декоративную отделку поверхностей в самых агрессивных условиях эксплуатации. В условиях растущих требований к долговечности покрытий, экологичности и скорости отверждения, производители вынуждены постоянно совершенствовать рецептуры, внедряя новые плёнкообразователи, катализаторы и функциональные добавки, при этом особое внимание уделяется таким параметрам, как адгезия, эластичность и устойчивость к УФ-излучению, что напрямую влияет на жизненный цикл готового изделия, а информация о передовых решениях в этой области часто аккумулируется на отраслевых ресурсах, например, на https://darfarben.ru/, где специалисты обмениваются опытом по подбору сырья и оптимизации технологических режимов.
Классификация и химические основы плёнкообразующих систем
Полиуретановые, эпоксидные и алкидные краски относятся к различным классам плёнкообразователей, каждый из которых обладает уникальным механизмом отверждения и комплексом эксплуатационных свойств. Полиуретановые системы, как правило, представлены двухкомпонентными составами, где изоцианатный отвердитель взаимодействует с гидроксилсодержащим полиолом, образуя уретановые связи, обеспечивающие высокую твёрдость, химическую стойкость и эластичность даже при низких температурах. Эпоксидные материалы, в свою очередь, базируются на реакции эпоксидных олигомеров с аминными или ангидридными отвердителями, что приводит к формированию плотно сшитой трёхмерной сетки, отличающейся исключительной адгезией к металлическим субстратам и устойчивостью к щелочам и растворителям. Алкидные краски, будучи продуктами поликонденсации многоатомных спиртов и многоосновных кислот с жирными кислотами растительных масел, отверждаются либо окислительной полимеризацией под действием сиккативов, либо в результате испарения растворителя, что делает их удобными для нанесения кистью или валиком в условиях умеренного климата.
- Полиуретановые составы: изоцианатный компонент, полиольная смола, удлинитель цепи, катализатор уретанообразования, антипирены, УФ-абсорберы.
- Эпоксидные системы: эпоксидная смола, аминный отвердитель, реактивный разбавитель, пластификатор, тиксотропная добавка, наполнитель.
- Алкидные материалы: алкидный лак, сиккатив, растворитель (уайт-спирит), пигментная паста, антисептик, реология.
- Общие компоненты: диоксид титана, микротальк, барит, пеногаситель, смачиватель, ингибитор коррозии.
Технологический процесс производства: от диспергирования до фасовки
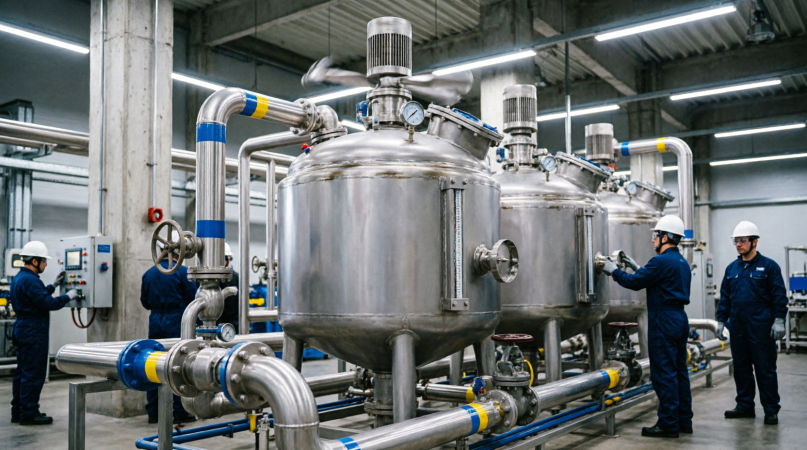
Производственный цикл изготовления рассматриваемых красок включает несколько последовательных стадий, каждая из которых критически влияет на качество конечного продукта. Первоначально осуществляется подготовка пигментной пасты, где сухие пигменты и наполнители смешиваются с частью плёнкообразователя и растворителя в диссольвере или бисерной мельнице до достижения требуемой степени перетира, измеряемой по клину Гегмана. Далее полученная паста вводится в лакокрасочную базу с одновременным перемешиванием и добавлением функциональных добавок, таких как пеногасители, смачиватели и реологические модификаторы. Для двухкомпонентных систем отдельно готовится отвердитель, который поставляется в комплекте с основой и смешивается непосредственно перед применением. Важным этапом является контроль вязкости по вискозиметру ВЗ-246 и проверка жизнеспособности состава, после чего готовая краска фильтруется и разливается в тару.
- Диспергирование пигментов и наполнителей в плёнкообразователе до степени перетира 20–40 мкм.
- Введение функциональных добавок и доведение вязкости до рабочего значения.
- Фильтрация и контроль показателей: укрывистость, время высыхания, адгезия.
- Фасовка основы и отвердителя в отдельные ёмкости с маркировкой партии.
- Упаковка, паллетирование и отправка на склад готовой продукции.
Рецептурные нюансы и совместимость компонентов
При разработке рецептур полиуретановых, эпоксидных и алкидных красок технолог сталкивается с необходимостью балансировать между реакционной способностью, временем гелеобразования и конечными физико-механическими свойствами покрытия. Например, в эпоксидных системах избыток аминного отвердителя может привести к появлению липкости и снижению водостойкости, тогда как недостаток вызывает неполное отверждение и хрупкость. В полиуретановых составах важно учитывать влажность подложки и окружающего воздуха, поскольку изоцианаты реагируют с водой, выделяя углекислый газ, что приводит к пузырению и дефектам плёнки. Алкидные краски требуют тщательного подбора сиккативов на основе солей кобальта, марганца или циркония, чтобы обеспечить равномерное высыхание по всей толщине слоя без образования морщин. Кроме того, совместимость пигментов с плёнкообразователем играет ключевую роль: некоторые органические пигменты могут мигрировать или менять оттенок в щелочной среде, характерной для аминных отвердителей.
Контроль качества и методы испытаний
Оценка готовой продукции осуществляется по целому ряду стандартизированных методик, позволяющих прогнозировать поведение покрытия в реальных условиях. Среди них наиболее важными являются определение времени высыхания до степени 3 и 4, измерение твёрдости по Кёнигу или Перозу, испытание на изгиб и удар, а также оценка стойкости к статическому воздействию жидкостей. Для полиуретановых и эпоксидных красок дополнительно проводится проверка на химическую стойкость в кислотах, щелочах и растворителях, а также ускоренные климатические испытания в камере соляного тумана и УФ-облучении. Алкидные материалы чаще всего тестируются на атмосферостойкость и скорость меления, поскольку их срок службы напрямую зависит от устойчивости к фотодеструкции. Результаты испытаний заносятся в паспорт качества, который сопровождает каждую партию.
Экологические и безопасностные аспекты производства
Производство лакокрасочных материалов связано с обращением летучих органических соединений, поэтому на современных предприятиях внедряются системы улавливания и рекуперации растворителей, а также безотходные технологии. Для снижения эмиссии в атмосферу всё чаще используются водоразбавляемые и высоконаполненные рецептуры, что особенно актуально для алкидных и эпоксидных красок бытового назначения. Персонал, работающий с изоцианатами и аминами, обязан использовать средства индивидуальной защиты, включая респираторы с противогазовыми фильтрами и защитные перчатки, поскольку эти вещества могут вызывать сенсибилизацию кожи и дыхательных путей. Утилизация отходов и промывочных вод осуществляется в соответствии с нормативами, а контроль за концентрацией вредных веществ в воздухе рабочей зоны проводится регулярно с помощью газоанализаторов.
Перспективные направления развития технологий
Дальнейшая эволюция производства полиуретановых, эпоксидных и алкидных красок связана с разработкой гибридных систем, сочетающих преимущества разных классов плёнкообразователей. Например, полиуретан-алкидные гибриды позволяют получить материалы с улучшенной адгезией и повышенной эластичностью, а эпоксид-полиуретановые композиции демонстрируют исключительную износостойкость. Активно внедряются наноразмерные добавки, такие как наноглина и оксид графена, которые повышают барьерные свойства покрытий и снижают проницаемость для агрессивных сред. Кроме того, растёт интерес к биоразлагаемым алкидным смолам на основе возобновляемого растительного сырья, что отвечает принципам циркулярной экономики. Автоматизация процессов смешения и диспергирования с использованием цифровых двойников позволяет сократить время разработки новых рецептур и минимизировать брак.